Mühendislik ve Güvenilirlik

  • Temas Kuvveti ve Geometrinin Elektrikli Araç Şarj Konnektörünün Performansını Nasıl Etkilediği
    Temas Kuvveti ve Geometrinin Elektrikli Araç Şarj Konnektörünün Performansını Nasıl Etkilediği
    Oct 26, 2026
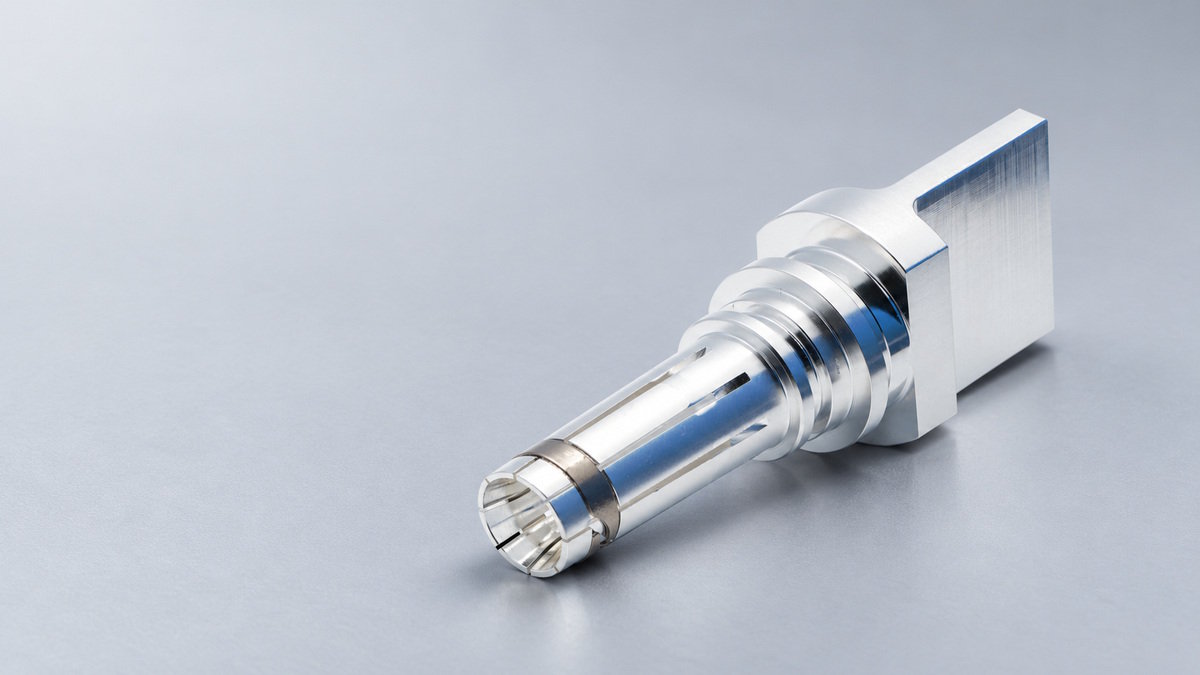
    Bir kontak ilk elektriksel kontrolde iyi performans gösterebilir ancak tekrarlanan temas sonrasında farklı davranabilir. Bu durumda, yay geometrisi, uyum, malzeme ve yüzey durumuyla birlikte temas kuvveti de incelenmesi gereken faktörlerden biridir. Temas kuvveti, temas eden yüzeylerin elektriksel olarak bağlı kalmasına yardımcı olur. Yayın geometrisi, nasıl esneyeceğini ve basıncın nereye uygulanacağını belirler. Bu tasarım özellikleri birlikte elektriksel performansı, temas kuvvetini ve aşınmayı etkiler.  Üç Kuvvet, Üç Farklı ÖlçümNormal temas kuvveti İletken yüzeyleri birbirine bastırır. Yerleştirme ve geri çekme kuvveti Bu, tüm bağlantı elemanını birleştirmek veya ayırmak için gereken kuvvettir. Terminal tutma kuvveti Terminalin muhafaza içinde ne kadar güvenli bir şekilde tutulduğunu ölçer. Ölçümler birbiriyle ilişkilidir, ancak birbirinin yerine kullanılamazlar. Takma kuvveti, kontaklardan ve contalar ve kilitleme özellikleri gibi montajın diğer parçalarından kaynaklanan direnci içerir. Yüksek bir takma kuvveti tek başına, bir elektrik kontağında ne kadar kuvvetin etki ettiğini size söyleyemez. Terminal tutma ayrı bir ölçümdür, ancak terminal hareketi veya yanlış hizalama, eşleşme arayüzünü etkileyebilir.  Geometri Temas Kuvvetini Nasıl Şekillendirir?Yaylı kontak tasarımında, eşleşen pim içeri girerken yay esner. Kiriş uzunluğu ve kalınlığı, eğrilik, yuvalar ve temas noktası, bu esnemeyi ve ortaya çıkan kuvveti etkiler. Pim ve soket arasındaki uyum da önemlidir: boyutsal varyasyon, monte edilmiş konektörde yayın ne kadar esneyeceğini değiştirebilir. Geometri, basıncın nasıl dağıldığını ve yüzeylerin birbirine karşı nasıl hareket ettiğini de etkiler. Bazı tasarımlar, belirli koşullar altında bazı yüzey filmlerini bozabilen kayma teması kullanır. Bu hareket aynı zamanda aşınmaya da katkıda bulunur. Dolayısıyla geometri değişikliği aynı anda birçok sonucu etkileyebilir. Bir kirişin boyutlarının değiştirilmesi yay kuvvetini değiştirebilir; temas noktasının değiştirilmesi basınç dağılımını veya kayma yolunu değiştirebilir. Sonuç, komple temas tasarımında ölçülmelidir.  Temas kuvveti direnci ve aşınmayı nasıl etkiler?Metal yüzeyler, tüm görünür alanları boyunca değil, mikroskobik yüksek noktalarda birleşirler. Temas kuvveti bu noktaları deforme edebilir ve iletken yollar oluşturabilir. Bu, arayüzdeki daralmayı azaltabilir, ancak sonuç aynı zamanda malzemeye, kaplamaya, yüzey durumuna ve boyut uyumuna da bağlıdır. Daha fazla kuvvet uygulamak otomatik olarak daha düşük direnç veya daha uzun ömür anlamına gelmez. Yüzey hasar görmüşse veya parçalar doğru şekilde uymuyorsa, kuvveti artırmak sorunun nedenini çözmeyebilir. Ayrıca, birleştirme sırasında kaymaya karşı direnci artırabilir ve aşınmayı etkileyebilir. Takma kuvveti üzerindeki etki, tüm konektör düzeneğine bağlıdır. Bir değişiklik düşünülürken, elektriksel sonucu mekanik sonuçla karşılaştırın. Birindeki iyileşme, genel tasarımın daha iyi olduğu anlamına gelmez.  Geometri Değişikliğinin DeğerlendirilmesiTekrarlanan temas sonrasında değişen direnç üzerine odaklanan bir tasarım incelemesi düşünün. Ekip, ilk ve döngü sonrası ölçümleri karşılaştırabilir, ardından temas yüzeylerini ve yay durumunu aşınma, deformasyon veya uyum değişiklikleri açısından inceleyebilir. Eğer kanıtlar temas geometrisine işaret ediyorsa, ekip revize edilmiş yay tasarımını temel tasarımla karşılaştırabilir. Teste başlamadan önce, değişikliğin ne yapması beklendiğini tanımlayın; örneğin, yay sapmasını veya temas konumunu değiştirmek gibi. Ardından, tekrarlanabilir koşullar altında temas direncini ve yerleştirme veya geri çekme kuvvetini ölçün. Akım altında sıcaklık artışı da faydalı olabilir, ancak bu, akımın tüm yolunu ve ısı dağılımını yansıtır, bu nedenle elektriksel ve mekanik ölçümlerle birlikte yorumlanmalıdır. Gerekli eşleştirme döngülerinden sonra ilgili kontrolleri tekrarlayın. Direnç iyileşir ancak yerleştirme kuvveti veya aşınma projenin sınırlarını aşarsa, değişiklik dengeyi değiştirmiştir. Döngülerden sonra direnç hala değişiyorsa, daha fazla kuvvete ihtiyaç duyulduğunu varsaymadan önce yüzeyleri ve uyumu inceleyin. Bu, belirli bir ürün veya test sonucuna ilişkin bir rapor değil, örnek bir tasarım değerlendirmesidir. Kabul edilebilir sınırlar ve test koşulları, konektöre ve kullanım alanına bağlıdır. Geometrik bir değişiklik, ölçümlerin orijinal performans sorununu çözdüğünü ve konektörün başka bir yerinde daha büyük bir sorun yaratmadığını gösterdiği durumlarda faydalıdır.  SSSsYerleştirme kuvveti, temas kuvvetini tahmin etmek için kullanılabilir mi?Hayır. Takma kuvveti, tüm konektörü birleştirmek için gereken kuvveti ölçer. Elektrik kontaklarından ve contalar ve kilitleme özellikleri gibi montajın diğer parçalarından kaynaklanan direnci içerir. Konektörü birleştirmek için ne kadar kuvvet gerektiğini gösterebilir, ancak tek bir elektrik kontağında etki eden kuvveti göstermez. Temas kuvveti, takma ve çıkarma kuvveti ve terminal tutma kuvveti ayrı ölçümlerdir. Temas kuvveti arttıkça temas direnci her zaman azalır mı?Hayır. Temas kuvveti, temas yüzeylerindeki mikroskobik yüksek noktalar arasında iletken yollar oluşturmaya yardımcı olabilir, ancak direnç aynı zamanda malzemeye, kaplamaya, yüzey durumuna ve boyut uyumuna da bağlıdır. Kuvveti artırmak, hasarlı bir yüzeyi veya kötü uyumu gidermeyebilir. Ayrıca, temas sırasında kaymaya karşı direnci artırabilir ve aşınmayı etkileyebilir. Elektriksel ve mekanik sonuçlar birlikte değerlendirilmelidir. Tekrarlanan temas sonrasında temas direnci değiştiğinde ne kontrol edilmelidir?Gerekli eşleşme döngülerinden önce ve sonra tekrarlanabilir koşullar altında alınan temas direnci ölçümlerini karşılaştırın. Temas yüzeylerini ve yayı aşınma veya deformasyon açısından inceleyin ve pim ile soket arasındaki uyumu kontrol edin. Bu kontroller, tasarım değişikliği düşünülmeden önce temas geometrisi, yüzey durumu veya uyum ile ilgili olası bağlantıları araştırmaya yardımcı olabilir. Yaylı temas geometrisindeki bir değişiklik nasıl değerlendirilmelidir?Öncelikle, yay sapmasını veya temas konumunu değiştirmek gibi, değişikliğin ne yapması beklendiğini tanımlayın. Yeniden tasarlanmış modeli, tekrarlanabilir koşullar altında, temas direncini ve takma veya çıkarma kuvvetini ölçerek temel modelle karşılaştırın. Gerekli eşleşme döngülerinden sonra ilgili kontrolleri tekrarlayın ve aşınmayı inceleyin. Akım akarken sıcaklık artışı da ölçülebilir, ancak bu, akımın tüm yolunu ve ısı dağılımını yansıtır, bu nedenle elektriksel ve mekanik ölçümlerle birlikte yorumlanmalıdır. Test koşulları ve kabul limitleri, konektöre ve uygulamasına bağlıdır.
    DEVAMINI OKU
  • Elektrikli Araç Şarj Kablosu Bağlantılarında Sıkıştırma Yöntemi mi Yoksa Ultrasonik Kaynak Yöntemi mi?
    Elektrikli Araç Şarj Kablosu Bağlantılarında Sıkıştırma Yöntemi mi Yoksa Ultrasonik Kaynak Yöntemi mi?
    Oct 12, 2026
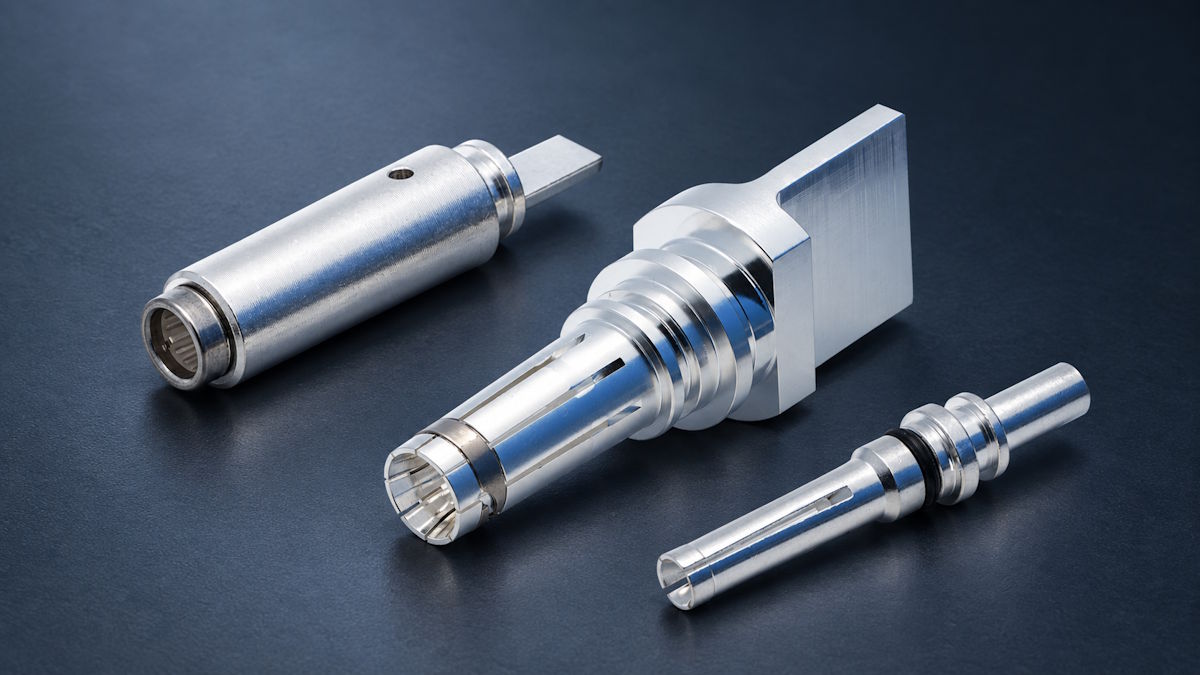
    Şarj kablosu ile güç kontağı arasındaki bağlantı, akım yolunun bir parçasıdır. Bağlantı noktası direnç eklerse, lokal ısı üretebilir. Mekanik dayanıklılıktan yoksunsa, kullanım sırasında da kararsız hale gelebilir. Kablo-kontak bağlantılarında hem sıkıştırma hem de ultrasonik metal kaynağı yöntemleri kullanılır. Doğru yöntem, kontak tasarımına, iletken yapısına, mevcut alana ve işlemin nasıl kontrol edilip doğrulanabileceğine bağlıdır. Bu makale, kablo iletkeni ile kontak ucunun arka kısmı arasındaki bağlantıyı ele almaktadır. Şarj konektörü ile araç giriş portu arasındaki bağlantı arayüzünü kapsamamaktadır.  Sıkıştırma: İletkenin Etrafında Yapılan SıkıştırmaSıkıştırma yöntemiyle yapılan bağlantıda, bir alet, iletkenin etrafındaki kontağın sıkıştırma silindirini sıkıştırır. Bağlantı, iletkeni güvenli bir şekilde tutarken elektriksel süreklilik sağlamalıdır. Kontak ve iletkenin uyumlu olması ve sıkıştırma işleminin kontrol altında tutulması gerekir. İlgili faktörler arasında iletken kesiti ve tel yapısı, silindir boyutları, kalıp seçimi, sıkıştırma yüksekliği, tel konumu ve telin durumu yer alır. Yetersiz sıkıştırılmış veya kötü eşleştirilmiş bir kıvrım, iletkeni güvenli bir şekilde tutmayabilir. Aşırı sıkıştırma, tellere zarar verebilir veya teması deforme edebilir. Bir kıvrımın görünümü tek başına elektriksel ve mekanik gereksinimlerini karşılayıp karşılamadığını göstermez.  Ultrasonik Kaynak: Katı Halde Birleştirme YöntemiUltrasonik metal kaynağı, iletkeni uyumlu bir temas yüzeyine basınç ve yüksek frekanslı mekanik titreşim kullanarak birleştirir. Bu işlemde lehim veya dolgu malzemesi kullanılmaz. Uygun bir kaynak alanı ve parçaları yerinde tutan bir fikstür gerektirir. İletken malzeme ve tel dizilimi, temas geometrisi, kaynak alanı, fikstür tasarımı ve proses ayarları sonucu etkiler. Kaynak işlemi, bağlantı tasarımına uygun kontrollerle birlikte tanımlanmış bir çalışma aralığı gerektirir.  İki Yöntemin GerektirdikleriDüşünceSıkıştırmaUltrasonik kaynakOrtak oluşumTemas silindiri iletkenin etrafına sıkıştırılmıştır.Basınç ve titreşim, katı haldeki metal bir bağlantı oluşturur.Temas geometrisiİletkenin etrafında şekil değiştirecek şekilde tasarlanmış bir silindir.Uygun bir kaynak yüzeyi ve alet ile fikstür için erişim imkanı.Proses kontrolleriKalıp, sıkıştırma yüksekliği, kuvvet, iletken konumu, tel durumuEnerji, basınç, titreşim, zaman, konumlandırma, fikstür durumuOlası kontrollerÖlçüler, görsel inceleme, kesit, çekme kuvvetiProses kayıtları, görsel inceleme, kesit, çekme kuvveti İki farklı kontak tasarımını ele alalım. Birinde, belirli bir iletken için boyutlandırılmış kapalı bir sıkıştırma silindiri bulunur; işlem kontrolleri arasında tel ve kalıp eşleştirme ve sıkıştırma yüksekliği kontrolleri yer alabilir. Diğerinde ise ultrasonik kaynak için tasarlanmış düz bir sonlandırma alanı bulunur; burada kaynak alanı, iletken konumu ve kaynak parametreleri temel kontroller haline gelir. Bu tasarımlar, bağlantı geometrisinin işlem seçimini neden yönlendirdiğini göstermektedir. Temas noktası, iletken ve işlem eşleştirildiğinde her iki yöntem de kabul edilebilir bir bağlantı sağlayabilir. Ancak, tamamlanmış montajın yine de elektriksel ve mekanik gereksinimlerini karşılaması gerekir.   Bağlantı Noktasında Direnç ve Isıİletken ile kontak noktası arasındaki direnç, buradan akım geçtiğinde ısı oluşumuna katkıda bulunur. Bağlantı noktasındaki tutarsız temas, hasarlı teller veya uygun olmayan geometri direnci etkileyebilir. Örneğin, ortak bir direnç 0,1 mΩ de 300 A dağılırdı 9 WBu hesaplama P=I2RP=I^2R formülüne dayanmaktadır. Bu, ürün test sonucu değil, açıklayıcı bir hesaplamadır. Varsayılan dirençte harcanan elektrik gücünü tanımlar; sıcaklık artışını tahmin etmez. Gerçek sıcaklık, tüm düzeneğe ve ısının nasıl yayıldığına bağlıdır. Düşük başlangıç ​​direnç değeri de uzun vadeli performansı garanti etmez. Montajı tamamlanmış konektör, kullanım amacına uygun koşullar altında, tutarlı ölçüm yöntemleri ve tanımlanmış test noktaları kullanılarak test edilmelidir.  İletişim Tasarımı için Bir Yöntem SeçmekÖncelikle temas noktasının arka geometrisinden ve kablo iletkeninden başlayın. Seçilen işlem, iletkenin boyutuna ve tel yapısına uygun olmalı, mevcut montaj alanına sığmalı ve konektörün montaj şekliyle uyumlu çalışmalıdır. Üretim hacmi ve proses kontrolü de önemlidir. Sıkıştırma ve ultrasonik kaynak yöntemleri farklı aletler ve proses kontrolleri kullanır. Yöntemin, amaçlanan üretim süreci için tekrarlanabilir olması gerekir. Nominal akım, uygulamanın bir parçasıdır ancak tek başına sonlandırma yöntemini belirlemez. Temas noktası, iletken, montaj ve termal gereksinimler birlikte değerlendirilmelidir.  Tamamlanmış Bağlantının DoğrulanmasıOlası kontroller arasında görsel ve boyutsal inceleme, kıvrım yüksekliği veya kaynak alanı değerlendirmesi, kesit incelemesi, çekme kuvveti testi, direnç ölçümü ve sıcaklık artışı testi yer almaktadır. Uygun kombinasyon, bağlantı tasarımına ve doğrulama planına bağlıdır. Bu testler farklı sorulara cevap veriyor. Bir bağlantı, çekme kuvveti gereksinimini karşılayabilirken, ayrı direnç ve sıcaklık artışı testlerine de ihtiyaç duyabilir. Mekanik tutunma tek başına elektriksel performansı belirlemez. Üretim doğrulaması için, ilgili yaşlanma veya çevresel etkilere maruz kalma sonrasında da testler tekrarlanabilir. Kabul edilebilir sınırlar ve test koşulları, belirli kontak ve kablo tertibatı için tanımlanmalıdır; bir tasarımdan elde edilen sonuçlar otomatik olarak diğerine uygulanamaz.  Sözleşmenin Feshedilmesinin Sözleşmeyle EşleştirilmesiElektrikli araç şarj kablosu sonlandırmalarında hem sıkıştırma hem de ultrasonik kaynak yöntemleri uygun olabilir. Temas geometrisi ve iletken yapısı hangi işlemin kullanılabileceğini belirler; testler ise bitmiş bağlantının gereksinimleri karşılayıp karşılamadığını gösterir. Workersbee, çizim, örnek veya mevcut konektöre dayalı özel EV şarj kontakları desteği sunmaktadır. Kontak geometrisi ve iletken bağlantı gereksinimleri proje kapsamında incelenebilir. Bkz. EV şarj konektörü kontakları.
    DEVAMINI OKU
  • Elektrikli Araç Şarj Kontakları İçin Gümüş Kaplama Kalınlığı: Ne Kadar Yeterli?
    Elektrikli Araç Şarj Kontakları İçin Gümüş Kaplama Kalınlığı: Ne Kadar Yeterli?
    Sep 17, 2026
    Birçok elektrik konektörü için gümüş kaplama, belirli bir kapsamda değerlendirilebilir. 4–10 μm referans aralığıBu, faydalı bir başlangıç ​​noktasıdır, ancak elektrikli araç şarj kontakları için evrensel bir özellik değildir. 5 μm kalınlığındaki gümüş tabaka bir temas noktası için yeterli olabilirken, diğeri için yetersiz olabilir. Sonuç, kalınlığın nerede ölçüldüğüne, uygulanan temas kuvvetine, konektörün ne sıklıkla birleştirildiğine ve maruz kalacağı titreşim, sıcaklık ve kirliliğe bağlıdır. Akım önemlidir çünkü temas direnci ısı üretir. Ancak bu, doğrudan gerekli mikron sayısına karşılık gelmez. Kaplamanın, beklenen kullanım ömrü boyunca temas yapısıyla uyumlu çalışması gerekir.  Kalınlık Numarası Gerçekte Ne Anlama Geliyor?Üzerinde yalnızca "gümüş kaplama, 5 μm" yazan bir çizim, birçok soruyu cevapsız bırakıyor. 5 μm üretim hedefi mi, parçanın genelindeki ortalama değer mi yoksa birleşme yüzeyinde izin verilen minimum değer mi? Sadece gümüş katmanı mı yoksa gümüş artı bir alt katmanı mı ifade ediyor? Bu ayrımlar önemlidir:Nominal kalınlık Kaplama işlemini kontrol etmek için kullanılan hedeftir.Ortalama kalınlık Seçilen ölçümlerden hesaplanır ve yerel ince bölgeleri gizleyebilir.Minimum yerel kalınlık Belirtilen ölçüm noktasındaki en düşük kabul edilebilir değerdir.Toplam kaplama kalınlığı Gümüşün altında bakır, nikel veya başka bir alt katman bulunabilir. Temas güvenilirliği açısından, temas bölgesindeki minimum yerel gümüş kalınlığı genellikle en kullanışlı değerdir. Elektrokaplama her yüzeyde aynı oranda metal biriktirmez. Kenarlar, açıkta kalan alanlar, girintiler, delikler ve oluklar farklı miktarlarda metal alabilir. Bir parça ortalama gereksinimi karşılayabilirken, gerçek temas alanı amaçlanan minimum değerin altında kalabilir. Katman yapısı da önemlidir. İki kontak da 6 μm gümüş içerebilir ancak farklı alt tabakalar veya alt katmanlar kullanabilir. Bu durumda yapışma, aşınma ve çevresel performansları aynı olmayabilir. Dolayısıyla anlamlı bir şartname, kaplama yapısını, fonksiyonel alanı, minimum yerel kalınlığı ve ölçüm konumunu belirtmelidir.   Gümüş çok ince veya çok kalın olursa ne olur?Gümüş kalınlığı esas olarak kaplama ve aşınma toleransını sağlar. Çok az olması güvenilirlik marjını düşürür. Daha fazla eklemek dayanıklılığı artırabilir, ancak bu yalnızca temas tasarımının diğer unsurları sınırlayıcı faktör haline gelene kadar geçerlidir. DurumMuhtemel etkiÇok inceDaha hızlı aşınma, gözeneklere ve yerel ince noktalara karşı daha fazla hassasiyet ve üretim varyasyonu için daha az tolerans payı.Uygulama için uygunGereksiz maliyet veya boyut artışı olmadan yeterli kapsama alanı ve kullanım ömrü.Gerekenden daha kalınDaha yüksek maliyet ve daha zor boyut kontrolü, hizmet ömründe orantılı bir artış olmaksızın.   Gümüş Çok İnce Olduğundaİnce bir kaplama, ilk temas direnci kontrolünden yine de geçebilir. Zayıflık ancak konektörün tekrar tekrar takılmasından veya titreşim ve sıcaklık değişimlerine maruz kalmasından sonra ortaya çıkabilir. Bağlantı noktalarında kayma ve malzeme yer değiştirmesi meydana gelir. Konektör takılı kalsa bile, titreşim ve termal genleşme, temas yüzeyleri arasında mikroskobik hareketler yaratabilir. Zamanla, bu hareket gümüşü aşındırabilir ve alt tabakayı veya alt katmanı açığa çıkarabilir. Kaplama inceldikçe, yerel incelme alanları ve gözenekler daha önemli hale gelir. Alttaki malzeme açığa çıktığında, nem veya kirleticiler elektriksel arayüzün yakınında korozyon ürünlerine katkıda bulunabilir. Pratik risk, ilk gün mutlaka zayıf iletkenlik olmak zorunda değildir. Risk, konektörün gerekli kullanım ömrüne ulaşmadan önce kararlı elektriksel performansını kaybetmesidir.  Gümüş daha kalın olduğundaEk kalınlık, aşınmayı geciktirebilir ve yerel varyasyonlara karşı daha fazla güvenlik payı sağlayabilir. Temas noktasının sık temasa veya zorlu mekanik koşullara dayanması gerektiğinde genellikle faydalıdır. Faydası sınırsız değildir.Daha kalın bir kaplama tabakası, değerli metal ve işleme maliyetini artırır. Ayrıca temas boyutlarını, boşlukları ve uyum kalitesini de etkileyebilir. Karmaşık geometrilerin düzgün bir şekilde kaplanması daha zor hale gelir. Daha fazla gümüş, zayıf temas kuvveti dağılımını, dengesiz geometriyi, şiddetli mikro hareketleri veya uygun olmayan kaplama türünü düzeltemez. Bu faktörlerden biri arıza mekanizmasını kontrol altına aldığında, kalınlığı daha da artırmak çok az ek fayda sağlayabilir.  Aynı 6 μm'nin Neden Farklı Sonuçlar ÜretebileceğiMinimum gümüş kalınlığının 6 μm olduğunu belirten iki sözleşmeyi ele alalım. İlk temas noktasında istikrarlı normal kuvvet, kontrollü silme hareketi, sınırlı eşleşme döngüleri ve nispeten temiz bir çalışma ortamı bulunur. İkincisi sık sık temas halindedir ve araç titreşimine, sıcaklık değişimlerine ve kükürt içeren kirliliğe maruz kalır. Ayrıca geometrisi kuvveti daha küçük bir alanda yoğunlaştırır. İkinci temas noktasının, aynı gümüş kalınlığına sahip olmasına rağmen, güvenilirlik marjı daha düşüktür. Bunu iyileştirmek için daha kalın bir fonksiyonel katman, daha sert gümüş, daha iyi kuvvet dağılımı, kontrollü yağlama veya farklı bir alt katman gerekebilir. Testler, temas geometrisini değiştirmenin gümüş eklemekten daha etkili olduğunu gösterebilir. Bu nedenle kalınlık, mekanik arayüzden ayrılamaz.   Gerekli Kalınlığı Ne Belirliyor?Nihai gereksinimi en çok etkileyen altı faktör vardır.1. Temas Kuvveti ve GeometriTemas kuvveti, temas eden yüzeylerin nasıl temas ettiğini ve akımın arayüzden nereden geçtiğini belirler. Daha yüksek kuvvet, yüzey filmlerini bozmaya ve kararlı iletken noktalar oluşturmaya yardımcı olabilir, ancak aynı zamanda sürtünmeyi ve aşınmayı da artırabilir. Geometri, kuvvet dağılımını, silme hareketini, temas alanını ve aşınma izinin konumunu kontrol eder. Geniş ve eşit yüklü bir arayüzde etkili olan bir kaplama, küçük ve yüksek yüklü bir temas noktasında farklı performans gösterebilir. 2. Çiftleşme DöngüleriHer bağlantı ve bağlantı kesme işlemi, mevcut kaplama ömrünün bir kısmını tüketir. Sık kullanım için tasarlanan kontaklar, uzun süre bağlı kalması beklenen kontaklara göre daha fazla aşınma payına ihtiyaç duyar. Kaplama kalınlığı kesinleşmeden önce, birleştirme döngüsü gereksinimleri tanımlanmalıdır. 3. Titreşim ve Mikro HareketTamamen birbirine geçmiş bir konektör, mutlaka statik bir arayüz anlamına gelmez. Araç titreşimi ve termal genleşme, kontaklar arasında çok küçük göreceli hareketler yaratabilir. Bu sürtünme, konektör nadiren çıkarılsa bile, gümüş tabakaya kademeli olarak zarar verebilir ve temas direncini artırabilir. 4. Sıcaklık ve ÇevreÇalışma sıcaklığı, temas malzemelerini, kuvvet gevşemesini, difüzyonu ve yağlayıcı davranışını etkiler. Nem, tuz, toz ve kükürt içeren gazlar da yüzey koşullarını değiştirebilir. Kapalı ve korunaklı bir ortamda kullanılan bir kontak, dış mekan şarj koşullarına veya endüstriyel kirliliğe maruz kalan bir kontakla aynı kaplama gereksinimlerine tabi değildir. 5. Gümüşün Türü ve Yüzey DurumuSaf gümüş, sertleştirilmiş gümüş ve gümüş alaşımlarının iletkenlik, sertlik, sürtünme veya aşınma özellikleri aynı değildir. Daha sert bir kaplama aşınma direncini artırabilir, ancak kalınlık tek başına bu avantajı açıklamaz. Yüzey pürüzlülüğü ve yağlama da yerleştirme kuvvetini, malzeme transferini ve kaplama ömrünü etkileyebilir. 6. Üretim Varyasyonu ve Hedef ÖmürBir şartname, işlevsel temas alanını korurken aynı zamanda normal proses varyasyonuna da izin vermelidir. Üretim hedefi minimum kabul edilebilir kalınlığa çok yakınsa, parti ortalaması kabul edilebilir görünse bile yerel bölgeler gereksinimin altında kalabilir. Kalınlık, amaçlanan kullanım ömrüne de uygun olmalıdır. Sınırlı temas ve kontrollü koşullar için tasarlanmış bir kontak, yıllarca sık kullanım ve titreşime dayanması beklenen bir kontak kadar kalınlık payına ihtiyaç duymayabilir.  AC ve DC kontaklarının farklı kalınlıklara ihtiyacı var mı?Alternatif akım (AC) ve doğru akım (DC) tek başlarına gümüşün kalınlığını belirlemez.DC hızlı şarj kontakları genellikle daha yüksek akım taşır ve daha zorlu termal koşullar altında çalışır. Daha büyük iletkenler, farklı kontak geometrisi, sıcaklık sensörleri veya sıvı soğutma kullanabilirler. Bu tasarım farklılıkları, farklı kaplama gereksinimlerine yol açabilir. Mevcut tür hala belirleyici faktör değil.Sık temas, yüksek titreşim, zayıf temas kuvveti veya zorlu bir ortama maruz kalan bir AC kontağı, kararlı koşullar altında çalışan bir DC kontağına göre daha yüksek kaplama dayanıklılığına ihtiyaç duyabilir. Benzer şekilde, yüksek akımlı bir DC kontağı, amperajla orantılı olarak kalınlığın otomatik olarak artmasını gerektirmez.Faydalı bir karşılaştırma şu konuları ele almaktadır:Sürekli akım ve görev döngüsü;İzin verilen sıcaklık artışı;Temas kuvveti ve geometrisi;Çiftleşme sıklığı;Titreşim;Çalışma ortamı;Beklenen kullanım ömrü. Akım, termal gereksinimi tanımlar. Mekanik aşınma ve çevresel etkiler, kaplamanın dayanıklılığını korumak için ne kadar süreye ihtiyaç duyulduğunu belirler.  Kalınlık Nasıl Belirlenmeli ve Doğrulanmalıdır?Pratik bir kaplama gereksinimi beş soruyu yanıtlamalıdır.GereklilikKontrol ettiği şeylerAlt tabaka ve katman yapısı nedir?Temas noktasında alt katman kullanılıp kullanılmadığını ve hangi katmanın ölçüldüğünü açıklığa kavuşturur.Gümüşe nerede ihtiyaç duyulur?İşlevsel eşleşme bölgesini belirler ve gereksiz kaplamayı önler.Minimum yerel kalınlık nedir?Temas yüzeyindeki gerçek alt sınırı belirler.Ölçüm nerede ve nasıl yapılacak?Parçalar ve partiler arasında üretim sonuçlarının karşılaştırılabilir olmasını sağlar.Yaşlanma sonrasında nelerin kabul edilebilir kalması gerekir?Kaplama özelliklerini son temas performansı ile ilişkilendirir. Kalınlık, X-ışını floresansı veya kesit analizi gibi yöntemlerle ölçülebilir. Seçilen yöntem, parçanın geometrisini, eğriliğini, alt tabakayı ve ayrı ayrı kaplama katmanlarının konumunu dikkate almalıdır. Tamamlanan temas noktası daha sonra kullanım amacını yansıtan koşullar altında değerlendirilmelidir. En ilgili kontroller genellikle şunları içerir:Başlangıç ​​ve yaşlanmış temas direnci;Nominal akımda sıcaklık artışı;Yerleştirme ve geri çekme kuvveti;Çiftleşme dayanıklılığı;Titreşim veya sürtünmeye maruz kalma;Gerektiğinde çevresel yaşlandırma. Kalınlık ölçümü, test noktasında ne kadar gümüş bulunduğunu doğrular. Ancak bu, konektörün kullanım ömrü boyunca düşük direnci ve kabul edilebilir sıcaklığı koruyacağını kanıtlamaz. Bu kanıt, tüm temas sisteminin eskime öncesi ve sonrası test edilmesiyle elde edilir.   Evrensel olarak en iyi kalınlık diye bir şey yoktur.4–10 μm aralığı, birçok elektrik konnektörü uygulaması için pratik bir referans noktası sağlar, ancak her EV şarj kontağı için sabit bir kural olarak kabul edilmemelidir. Çok az gümüş, kaplama alanını ve aşınma payını azaltır. Daha fazla kalınlık dayanıklılığı artırabilir, ancak doğru temas kuvvetinin, geometrinin, malzeme seçiminin ve proses kontrolünün yerini tutamaz. En kullanışlı özellik, fonksiyonel temas bölgesindeki minimum yerel kalınlığı tanımlar, nerede ölçüleceğini belirtir ve mekanik ve çevresel yaşlanmadan sonra elektriksel performansı doğrular. Workersbee özelleştirmeyi destekler EV şarj konektörü kontakları AC ve DC şarj uygulamaları için, temas geometrisi, malzeme seçimi ve sonlandırma tasarımı dahil.
    DEVAMINI OKU
mesaj bırakın

mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla bilgi edinmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
  • Dosya Ekle
BİZE ULAŞIN :info@workersbee.com