


 Türk
Elektrikli Araç Şarj Kablosu Bağlantılarında Sıkıştırma Yöntemi mi Yoksa Ultrasonik Kaynak Yöntemi mi?
Şarj kablosu ile güç kontağı arasındaki bağlantı, akım yolunun bir parçasıdır. Bağlantı noktası direnç eklerse, lokal ısı üretebilir. Mekanik dayanıklılıktan yoksunsa, kullanım sırasında da kararsız hale gelebilir.
Kablo-kontak bağlantılarında hem sıkıştırma hem de ultrasonik metal kaynağı yöntemleri kullanılır. Doğru yöntem, kontak tasarımına, iletken yapısına, mevcut alana ve işlemin nasıl kontrol edilip doğrulanabileceğine bağlıdır.
Bu makale, kablo iletkeni ile kontak ucunun arka kısmı arasındaki bağlantıyı ele almaktadır. Şarj konektörü ile araç giriş portu arasındaki bağlantı arayüzünü kapsamamaktadır.
Sıkıştırma: İletkenin Etrafında Yapılan Sıkıştırma
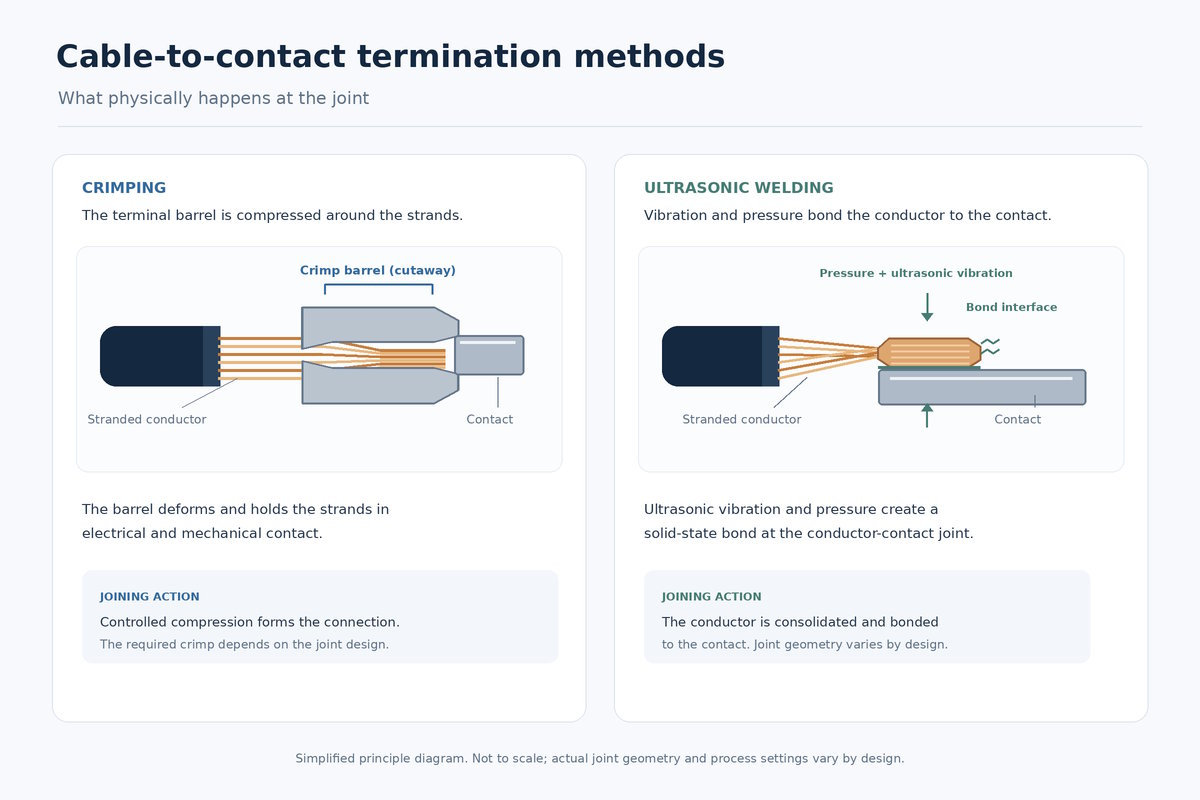
Sıkıştırma yöntemiyle yapılan bağlantıda, bir alet, iletkenin etrafındaki kontağın sıkıştırma silindirini sıkıştırır. Bağlantı, iletkeni güvenli bir şekilde tutarken elektriksel süreklilik sağlamalıdır.
Kontak ve iletkenin uyumlu olması ve sıkıştırma işleminin kontrol altında tutulması gerekir. İlgili faktörler arasında iletken kesiti ve tel yapısı, silindir boyutları, kalıp seçimi, sıkıştırma yüksekliği, tel konumu ve telin durumu yer alır.
Yetersiz sıkıştırılmış veya kötü eşleştirilmiş bir kıvrım, iletkeni güvenli bir şekilde tutmayabilir. Aşırı sıkıştırma, tellere zarar verebilir veya teması deforme edebilir. Bir kıvrımın görünümü tek başına elektriksel ve mekanik gereksinimlerini karşılayıp karşılamadığını göstermez.
Ultrasonik Kaynak: Katı Halde Birleştirme Yöntemi
Ultrasonik metal kaynağı, iletkeni uyumlu bir temas yüzeyine basınç ve yüksek frekanslı mekanik titreşim kullanarak birleştirir. Bu işlemde lehim veya dolgu malzemesi kullanılmaz. Uygun bir kaynak alanı ve parçaları yerinde tutan bir fikstür gerektirir.
İletken malzeme ve tel dizilimi, temas geometrisi, kaynak alanı, fikstür tasarımı ve proses ayarları sonucu etkiler. Kaynak işlemi, bağlantı tasarımına uygun kontrollerle birlikte tanımlanmış bir çalışma aralığı gerektirir.
İki Yöntemin Gerektirdikleri
Düşünce | Sıkıştırma | Ultrasonik kaynak |
Ortak oluşum | Temas silindiri iletkenin etrafına sıkıştırılmıştır. | Basınç ve titreşim, katı haldeki metal bir bağlantı oluşturur. |
Temas geometrisi | İletkenin etrafında şekil değiştirecek şekilde tasarlanmış bir silindir. | Uygun bir kaynak yüzeyi ve alet ile fikstür için erişim imkanı. |
Proses kontrolleri | Kalıp, sıkıştırma yüksekliği, kuvvet, iletken konumu, tel durumu | Enerji, basınç, titreşim, zaman, konumlandırma, fikstür durumu |
Olası kontroller | Ölçüler, görsel inceleme, kesit, çekme kuvveti | Proses kayıtları, görsel inceleme, kesit, çekme kuvveti |
İki farklı kontak tasarımını ele alalım. Birinde, belirli bir iletken için boyutlandırılmış kapalı bir sıkıştırma silindiri bulunur; işlem kontrolleri arasında tel ve kalıp eşleştirme ve sıkıştırma yüksekliği kontrolleri yer alabilir. Diğerinde ise ultrasonik kaynak için tasarlanmış düz bir sonlandırma alanı bulunur; burada kaynak alanı, iletken konumu ve kaynak parametreleri temel kontroller haline gelir.
Bu tasarımlar, bağlantı geometrisinin işlem seçimini neden yönlendirdiğini göstermektedir. Temas noktası, iletken ve işlem eşleştirildiğinde her iki yöntem de kabul edilebilir bir bağlantı sağlayabilir. Ancak, tamamlanmış montajın yine de elektriksel ve mekanik gereksinimlerini karşılaması gerekir.
Bağlantı Noktasında Direnç ve Isı
İletken ile kontak noktası arasındaki direnç, buradan akım geçtiğinde ısı oluşumuna katkıda bulunur. Bağlantı noktasındaki tutarsız temas, hasarlı teller veya uygun olmayan geometri direnci etkileyebilir.
Örneğin, ortak bir direnç 0,1 mΩ de 300 A dağılırdı 9 WBu hesaplama P=I2RP=I^2R formülüne dayanmaktadır. Bu, ürün test sonucu değil, açıklayıcı bir hesaplamadır. Varsayılan dirençte harcanan elektrik gücünü tanımlar; sıcaklık artışını tahmin etmez. Gerçek sıcaklık, tüm düzeneğe ve ısının nasıl yayıldığına bağlıdır.
Düşük başlangıç direnç değeri de uzun vadeli performansı garanti etmez. Montajı tamamlanmış konektör, kullanım amacına uygun koşullar altında, tutarlı ölçüm yöntemleri ve tanımlanmış test noktaları kullanılarak test edilmelidir.
İletişim Tasarımı için Bir Yöntem Seçmek
Öncelikle temas noktasının arka geometrisinden ve kablo iletkeninden başlayın. Seçilen işlem, iletkenin boyutuna ve tel yapısına uygun olmalı, mevcut montaj alanına sığmalı ve konektörün montaj şekliyle uyumlu çalışmalıdır.
Üretim hacmi ve proses kontrolü de önemlidir. Sıkıştırma ve ultrasonik kaynak yöntemleri farklı aletler ve proses kontrolleri kullanır. Yöntemin, amaçlanan üretim süreci için tekrarlanabilir olması gerekir.
Nominal akım, uygulamanın bir parçasıdır ancak tek başına sonlandırma yöntemini belirlemez. Temas noktası, iletken, montaj ve termal gereksinimler birlikte değerlendirilmelidir.
Tamamlanmış Bağlantının Doğrulanması
Olası kontroller arasında görsel ve boyutsal inceleme, kıvrım yüksekliği veya kaynak alanı değerlendirmesi, kesit incelemesi, çekme kuvveti testi, direnç ölçümü ve sıcaklık artışı testi yer almaktadır. Uygun kombinasyon, bağlantı tasarımına ve doğrulama planına bağlıdır.
Bu testler farklı sorulara cevap veriyor. Bir bağlantı, çekme kuvveti gereksinimini karşılayabilirken, ayrı direnç ve sıcaklık artışı testlerine de ihtiyaç duyabilir. Mekanik tutunma tek başına elektriksel performansı belirlemez.
Üretim doğrulaması için, ilgili yaşlanma veya çevresel etkilere maruz kalma sonrasında da testler tekrarlanabilir. Kabul edilebilir sınırlar ve test koşulları, belirli kontak ve kablo tertibatı için tanımlanmalıdır; bir tasarımdan elde edilen sonuçlar otomatik olarak diğerine uygulanamaz.
Sözleşmenin Feshedilmesinin Sözleşmeyle Eşleştirilmesi
Elektrikli araç şarj kablosu sonlandırmalarında hem sıkıştırma hem de ultrasonik kaynak yöntemleri uygun olabilir. Temas geometrisi ve iletken yapısı hangi işlemin kullanılabileceğini belirler; testler ise bitmiş bağlantının gereksinimleri karşılayıp karşılamadığını gösterir.
Workersbee, çizim, örnek veya mevcut konektöre dayalı özel EV şarj kontakları desteği sunmaktadır. Kontak geometrisi ve iletken bağlantı gereksinimleri proje kapsamında incelenebilir. Bkz. EV şarj konektörü kontakları.